Chào mừng bạn đến Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
Chào mừng bạn đến Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
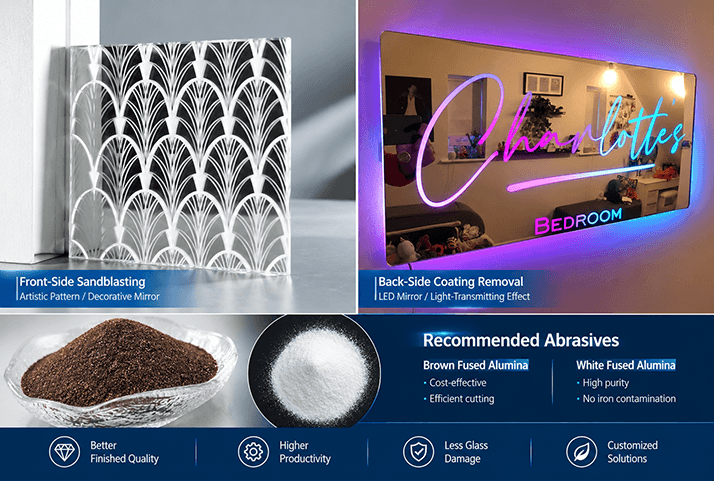
Cùng với sự phát triển của công nghệ nhà thông minh và nhu cầu ngày càng tăng đối với các sản phẩm trang trí kiến trúc cao cấp, thị trường gương phòng tắm LED thông minh, gương nghệ thuật chống chói và gương trang trí tùy chỉnh đang phát triển nhanh chóng. Tuy nhiên, trong quá trình phun cát gương, các đơn vị gia công thường gặp phải các vấn đề như hiệu quả loại bỏ lớp phủ mặt sau thấp, sứt mẻ và nứt vỡ mép kính, độ truyền sáng không đồng đều, bề mặt sau phun quá thô ráp và nhiễm sắt.
Là nhà cung cấp vật liệu mài và giải pháp xử lý bề mặt, chúng tôi phân tích có hệ thống hai ứng dụng chính của phun cát gương — loại bỏ lớp phủ mặt sau để tạo vùng truyền sáng và tạo bề mặt mờ nghệ thuật ở mặt trước — bao gồm lựa chọn vật liệu mài, cỡ hạt, áp suất phun và lựa chọn vòi phun.
Phun cát gương là quá trình xử lý bề mặt sử dụng khí nén để đẩy các hạt mài như Oxit nhôm nâu, Oxit nhôm trắng hoặc hạt thủy tinh với tốc độ cao lên mặt trước hoặc mặt sau của gương, từ đó thay đổi đặc tính quang học và bề mặt.
Tùy thuộc vào bề mặt gia công và kết quả mong muốn, phun cát gương thường được chia thành hai ứng dụng chính.
Nguyên lý: Hạt mài được phun để loại bỏ lớp sơn nhựa bạc và lớp bạc phản xạ ở mặt sau gương, làm lộ nền kính trong suốt.
Ứng dụng: Tạo các vùng truyền sáng như kênh đèn LED, biểu tượng điều khiển cảm ứng và cửa sổ hiển thị trên gương phòng tắm thông minh. Khi lắp dải LED phía sau gương, ánh sáng có thể đi qua các vùng đã phun cát, tạo hiệu ứng truyền sáng mềm và đồng đều.
Nguyên lý: Sử dụng khuôn hoặc màng khắc để bảo vệ các khu vực không cần gia công, sau đó phun trực tiếp hạt mài lên bề mặt kính để tạo độ nhám vi mô và hiệu ứng phản xạ khuếch tán.
Ứng dụng: Có thể tạo hoa văn, logo, hiệu ứng chống chói và bề mặt mờ hạn chế dấu vân tay với cảm giác bề mặt tinh tế.
Các ứng dụng phun cát gương khác nhau có yêu cầu đáng kể về độ cứng, độ tinh khiết và khả năng cắt của vật liệu mài.
Đặc điểm: Hàm lượng oxit nhôm cao (>99%), độ cứng cao, khả năng cắt mạnh, khả năng tự mài sắc tốt và độ sạch cao với lượng nhiễm sắt thấp.
Ứng dụng: Loại bỏ lớp phủ mặt sau của gương LED thông minh cao cấp và tạo bề mặt mờ trang trí chất lượng cao ở mặt trước. Khả năng giảm nhiễm sắt và nguy cơ đổi màu giúp vật liệu này phù hợp với các ứng dụng yêu cầu độ truyền sáng cao và bề mặt mờ sạch, đồng đều.
Đặc điểm: Hiệu quả về chi phí, độ dai tương đối cao và khả năng cắt hiệu quả.
Ứng dụng: Loại bỏ nhanh sơn bạc và lớp sơn lót ở mặt sau của gương thông thường trong các ứng dụng chú trọng hiệu quả chi phí. Đối với gia công gương cao cấp, cần lưu ý ảnh hưởng tiềm tàng của các tạp chất dạng vết.
| Yêu cầu gia công | Vật liệu mài khuyến nghị | Cỡ hạt | Áp suất phun | Vòi phun | Kết quả mục tiêu |
|---|---|---|---|---|---|
| Loại bỏ lớp phủ mặt sau gương LED và tạo vùng truyền sáng | Oxit nhôm trắng / Oxit nhôm nâu | 120#–180# (khuyến nghị 150#) | 0.30–0.45 MPa (không khuyến nghị vượt 0.5 MPa) | Vòi Boron Carbide 6.0–8.0 mm | Loại bỏ nhanh lớp sơn và lớp phản xạ, giảm hư hại kính |
| Hoàn thiện bề mặt mờ siêu mịn / chống chói | Oxit nhôm trắngđộ tinh khiết cao | 220#–280# | 0.20–0.35 MPa | Vòi Boron Carbide / Silicon Carbide 4.0–6.0 mm | Bề mặt mờ mịn, đồng đều và phản xạ khuếch tán tốt |
| Khắc hoa văn nghệ thuật ở mặt trước | Oxit nhôm trắng | 150#–200# | 0.25–0.40 MPa | Vòi Boron Carbide 6.0–8.0 mm | Hoa văn rõ nét và độ mờ bề mặt đồng đều |
Gương là vật liệu giòn. Áp suất quá cao (>0.5 MPa) có thể dễ dàng gây ra các vết nứt vi mô hoặc sứt mép kính, trong khi áp suất quá thấp (<0.2 MPa) có thể không loại bỏ hiệu quả lớp sơn mặt sau có độ bám dính cao.
Khuyến nghị duy trì áp suất phun ổn định khoảng 0.3–0.4 MPa và giữ súng phun ở góc 45°–60° so với bề mặt gương. Điều này giúp tránh tập trung ứng suất do tác động trực tiếp ở góc 90°.
Phun cát khô hoặc phun ướt áp suất cao thường được sử dụng trong gia công gương. Hạt mài có thể gây mài mòn đáng kể cho vòi phun. Vòi Boron Carbide (B₄C) được khuyến nghị nhờ khả năng chống mài mòn cao. Tuổi thọ có thể cao hơn khoảng 3–5 lần so với vòi carbide.
Đối với việc loại bỏ lớp phủ trên diện tích lớn của kênh LED, vòi Venturi được khuyến nghị vì tạo vùng phun rộng hơn và tác động đồng đều hơn.
Đối với các biểu tượng cảm ứng nhỏ hoặc hoa văn tinh xảo, vòi micro dạng lỗ thẳng phù hợp hơn.
Khi đường kính lỗ vòi tăng hơn 15% do mài mòn, nên thay vòi kịp thời để tránh thay đổi áp suất khí và lưu lượng hạt mài gây phun không đồng đều.
Trong hệ thống phun cát tuần hoàn, hạt mài dần bị vỡ thành các hạt nhỏ hơn do tác động lặp lại.
Nếu bụi và hạt mịn tích tụ quá nhiều, độ truyền sáng có thể giảm hoặc kết cấu bề mặt trở nên không đồng nhất.
Do đó, nên sử dụng hệ thống phân loại bằng khí và thu hồi hạt mài để loại bỏ kịp thời các hạt quá mịn, không còn hiệu quả và bổ sung hạt mài mới nhằm duy trì phân bố kích thước hạt ổn định.
Là nhà cung cấp vật liệu mài chuyên nghiệp, chúng tôi cung cấp Oxit nhôm trắng, Oxit nhôm nâu và các cấp hạt mài tùy chỉnh cho các ứng dụng gia công kính và xử lý bề mặt.
Để nhận mẫu hoặc giải pháp tối ưu hóa vật liệu mài và quy trình phun cát theo yêu cầu, vui lòng liên hệ đội ngũ kỹ thuật của chúng tôi.
 English
 Русский
 日本語
 한국어
 Español
 Tiếng Việt
 Deutsch
 Français
 Italiano
 Português

